Comment réduire les temps d’arrêt machine grâce à la digitalisation de la production ?
Réduire les temps d’arrêt machine grâce à la digitalisation de la production
Un temps d’arrêt machine est une période pendant laquelle un équipement de production ne produit pas, alors qu’il était requis pour produire. Réduire les temps d’arrêt suppose trois actions successives : mesurer, identifier les causes, puis agir sur les plus coûteuses. La digitalisation de la production est le moyen le plus efficace d’effectuer ces trois opérations sans alourdir le travail des opérateurs. Elle apporte ce qui manque presque toujours dans un atelier industriel : un relevé fiable des raisons des temps d’arrêt, disponible en temps réel.
Qu’est-ce qu’un temps d’arrêt machine et comment le calculer ?
Le vocabulaire est normalisé. La norme AFNOR NF E60-182 « Moyens de production – Indicateurs de performances » (homologuée le 20 mai 2002, confirmée le 31 août 2022) précise les définitions des temps d’état d’un moyen de production. La norme NF EN 13306 « Maintenance – Terminologie de la maintenance » (27 janvier 2018) fixe de son côté le vocabulaire technique. S’appuyer sur ces définitions évite de comparer des chiffres qui ne mesurent pas la même chose.
Arrêts planifiés et arrêts non planifiés : la distinction qui structure l’analyse
Un arrêt planifié est décidé à l’avance : changement de série, nettoyage, maintenance préventive. Les temps d’arrêt non planifiés subissent l’événement : panne, défaillance, manque de pièce. Les deux types pèsent sur le temps de production, mais ils n’appellent ni la même approche ni les mêmes actions.
| Type d’arrêt | Exemple | Levier principal | Objectif |
|---|---|---|---|
| Arrêt planifié | Changement de série, entretien systématique | Préparation et méthode | Raccourcir la durée |
| Arrêt non planifié | Panne, rupture d’approvisionnement | Surveillance et anticipation | Réduire la fréquence |
Calculer le temps d’arrêt et suivre le Taux de Rendement Synthétique
Calculer le temps d’arrêt consiste à retrancher le temps de fonctionnement réel du temps requis. Le Taux de Rendement Synthétique agrège ensuite trois composantes : disponibilité, performance et qualité. Un TRS clair, exprimé en pourcentage, donne un niveau de référence à partir duquel évaluer tout progrès. Sans cet indicateur, aucune amélioration de l’efficacité n’est démontrable, et la réduction des temps d’arrêt reste une impression.
L’impact des arrêts de production sur la performance de l’usine
Pertes de temps, temps de fonctionnement et temps de production
Soixante minutes immobilisées sur une ligne de production goulot coûtent à l’usine entière. Les pertes de temps se cumulent : quelques minutes par changement de série, un réglage un peu long, deux heures de panne. Ce cumul reste invisible tant qu’il n’est pas enregistré équipement par équipement, ce qui rend les arrêts de production difficiles à hiérarchiser. Un équipement au comportement irrégulier coûte souvent plus cher qu’un équipement franchement en panne : son impact se dilue et personne ne le surveille.
Un impact sur la production, la productivité et les coûts de l’entreprise
L’impact sur la production est direct : commandes décalées, recours aux heures supplémentaires, sous-traitance d’urgence. La productivité baisse alors que les charges fixes de l’entreprise, elles, ne bougent pas. Le risque commercial suit, avec un taux de service dégradé. Optimiser la disponibilité des machines est donc un enjeu de marge autant que de production.
Identifier les causes des arrêts machine
Les raisons des temps d’arrêt se répartissent en trois familles : la machine, l’homme et le flux. Les hiérarchiser est essentiel, car les traiter dans le désordre revient à effectuer de nombreuses actions pour un gain faible.
Pannes, défaillances et usure des pièces
La défaillance d’un composant est la raison la plus visible, rarement la plus fréquente. Une pièce d’usure suivie et remplacée selon un programme évite l’arrêt subi. Encore faut-il un historique par équipement pour distinguer l’incident isolé du problème structurel : c’est la base de tout diagnostic industriel sérieux.
Erreurs humaines et manque de formation des opérateurs
Les erreurs humaines sont un facteur important : mauvais paramètre, montage incorrect, procédure sautée. SetInUp indique que la standardisation des modes opératoires réduit d’environ 35 % les écarts aux procédures. La formation continue des opérateurs est ici le meilleur investissement, et le plus rapide à mettre en œuvre.
Ruptures d’approvisionnement et changements de série mal préparés
Une machine à l’arrêt faute de matière première n’est pas un problème de maintenance mais d’information. C’est une cause majeure d’arrêts de production dans l’industrie, et l’une des plus faciles à supprimer par un système de gestion intégré.
Digitaliser la collecte : données machines, capteurs, IoT et suivi en temps réel
Capteurs et IoT : mesurer au lieu d’estimer
Un capteur de marche/arrêt sur un équipement suffit à produire une donnée fiable. Les solutions IoT industrielles remontent ces données machines en continu, sans saisie. La surveillance devient automatique, l’estimation disparaît, et la mise en évidence des arrêts répétitifs est immédiate.
Saisie atelier par les opérateurs : le complément indispensable
Le capteur dit quand la machine s’est arrêtée, l’opérateur dit pourquoi. Une saisie rapide sur écran, avec une liste courte de motifs, permet d’identifier les causes réelles. Ces deux sources d’information se complètent : aucune ne suffit seule. Utiliser un outil de saisie trop lourd produit l’effet inverse, car les opérateurs cessent de le renseigner.
Tableaux de bord et indicateurs de performance à surveiller
Les tableaux de bord transforment la donnée brute en décision. Trois indicateurs de performance suffisent au départ : TRS, nombre d’arrêts par période, durée moyenne d’intervention. Les afficher dans l’atelier a un effet immédiat sur l’attention portée aux temps d’arrêt non planifiés. Optimiser une ligne sans indicateur relève du pari : l’efficacité se constate, elle ne se décrète pas.
De la maintenance corrective à la maintenance préventive, puis prédictive
Construire un programme de maintenance préventive efficace
La maintenance préventive repose sur des opérations récurrentes à intervalle fixe ou selon un compteur d’utilisation. Un programme efficace commence par les équipements clés, identifiés grâce à l’analyse des temps d’arrêt : cinq machines bien suivies valent mieux que cinquante gammes théoriques jamais appliquées.
Maintenance prédictive : l’analyse des données pour anticiper la défaillance
La maintenance prédictive se base sur l’analyse des données de fonctionnement (vibration, température, consommation) pour déclencher l’intervention au bon moment. Son potentiel est significatif, mais elle exige un historique déjà propre. C’est une étape ultérieure, pas un point de départ.
Organiser les équipes de maintenance et le processus de maintenance
Les équipes de maintenance ont besoin d’un processus clair : demande, priorisation, intervention, rapport. Sans traçabilité, l’analyse des causes est impossible et le même problème revient. Assurer ce suivi est essentiel pour transformer une série d’interventions en connaissance utilisable. Dans la plupart des cas, le problème vient moins de la technique que de l’organisation : un processus de remontée mal défini et une formation trop courte annulent le bénéfice d’un outil performant. Ce point est important, et c’est la clé d’une démarche capable de réduire les temps d’arrêt dans la durée.
Réduire les temps d’arrêt planifiés sans perdre de production
Diviser le temps de changement de série sur la ligne de production
Réduire les temps d’arrêt planifiés est souvent le gisement le plus rapide. La méthode SMED consiste à préparer hors machine tout ce qui peut l’être, puis à standardiser le reste. Caler ces arrêts sur les périodes creuses limite l’impact sur la production. Sur un parc où les changements de série sont fréquents, la réduction des temps d’arrêt obtenue de cette façon est souvent supérieure à celle d’un investissement matériel. Le potentiel est significatif sur les équipements à séries courtes.
Digitaliser le pilotage avec un ERP-GPAO : anticiper, approvisionner, intervenir
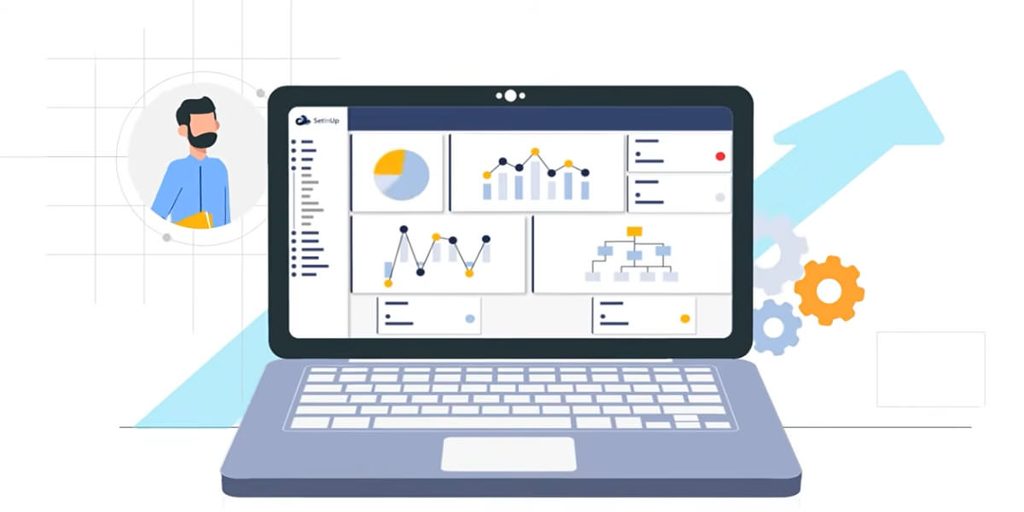
Un ERP industriel relie ces éléments. SetInUp propose un logiciel de gestion de la production dont les tableaux de bord indiquent en temps réel les productions en cours et par poste de travail.
Planifier la charge, les équipes et les machines
L’outil d’ordonnancement définit la capacité selon les équipes, les machines et la disponibilité des matières premières. Se baser sur cette capacité réelle évite l’arrêt né d’un ordre de fabrication lancé sans ressource disponible. C’est une solution simple à un type d’arrêt très courant.
Sécuriser les pièces et les matières premières
La gestion des stocks industriels assure le suivi instantané des mouvements avec des seuils d’alerte, tandis que le CBN propose les marchandises à commander en fonction des besoins. Une rupture évitée est un arrêt évité.
Relier les interventions au reste du système d’information
Le module gestion des interventions couvre l’installation, la mise en service et le service après-vente, avec affectation des missions, planning consultable en mobilité et historique complet. Intégrer ces interventions au même système que la production donne enfin une vision totale du parc. Se baser sur cet historique commun permet d’optimiser la charge et d’améliorer l’efficacité de l’atelier, poste par poste.
FAQ : réduire les temps d’arrêt en pratique
Par où commencer quand aucune donnée n’est mesurée ?
Par un relevé manuel sur deux semaines, sur une seule ligne. Ce cas d’usage minimal révèle presque toujours que trois causes expliquent l’essentiel des temps d’arrêt. Cette approche coûte peu et oriente les investissements suivants : c’est le meilleur moyen d’utiliser un budget limité, car le risque total est faible et le gain immédiat.
Quel gain attendre d’un programme de maintenance préventive ?
Cela dépend du parc et du niveau de départ. Sur la réduction des défauts, SetInUp annonce un taux de rebut ramené de 4-6 % à 1-2 % et un délai d’identification d’un défaut passant de deux à quatre heures à moins de cinq minutes, pour un retour sur investissement de 12 à 24 mois (chiffres communiqués par l’éditeur dans son article Réduire les défauts de production, à considérer comme des ordres de grandeur).
Améliorer la disponibilité de vos machines est un travail continu : mesurer, analyser, agir, puis recommencer. La digitalisation ne remplace pas cette démarche, elle la rend possible.